
 英语
 中文简体
 西班牙语
 越南语
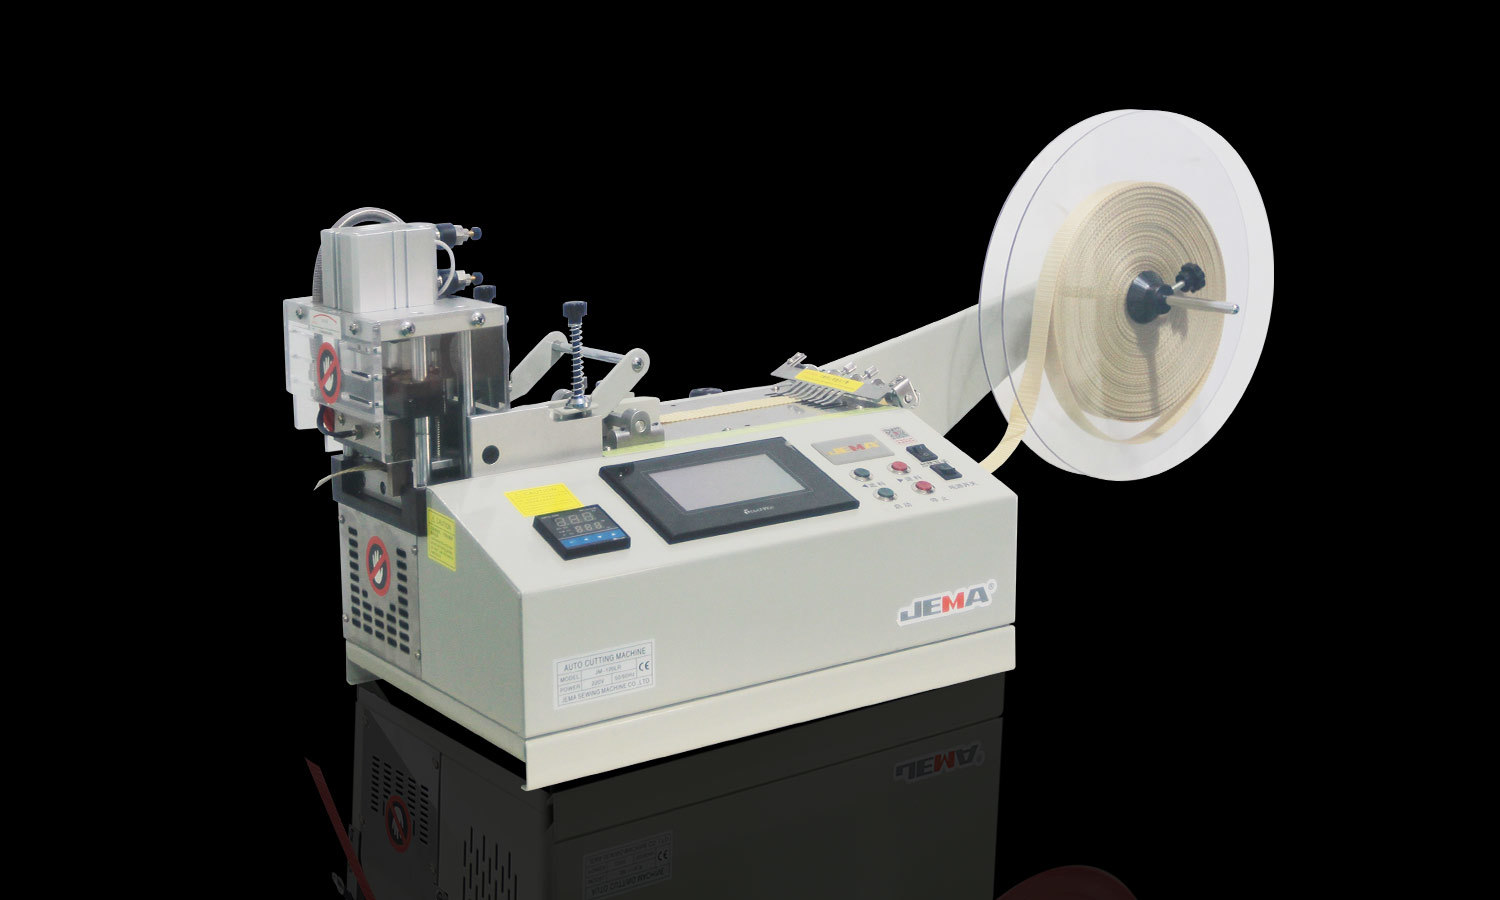
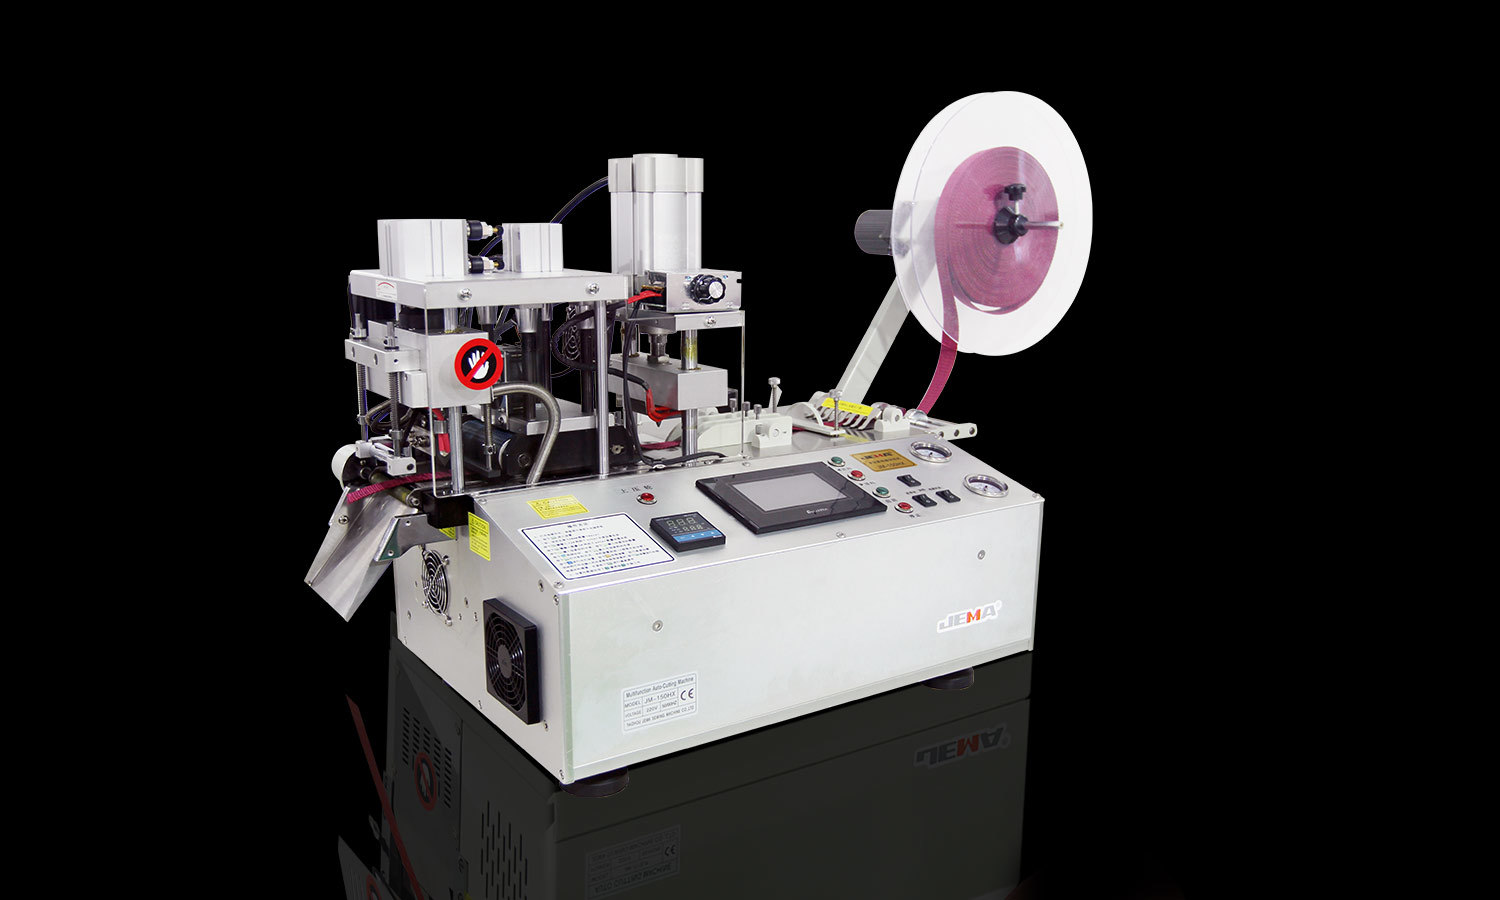
機械式切断機 製造、金属加工、建設、その他の産業分野の定番です。金属板の切断や機械部品の準備など、原材料を所定の形状と寸法の部品に変換します。それがどの程度うまく行われるかは、製品の品質と生産効率に直接影響します。
切断では常に期待どおりの結果が得られるわけではありません。エッジが不均一になったり、カットラインがずれたり、表面に不要な跡がついたり、完成した部品が意図した寸法から外れたりします。これらの問題は通常、切断エラーと呼ばれます。この問題はさまざまな種類の機械切断装置に発生し、多くの場合、いくつかの要因が組み合わさって発生します。
メーカーは、これらのエラーの背後にあるものを知ることで利益を得ることができます。これにより、オペレーターは生産中に問題を発見し、機器をより適切に取り扱い、材料の無駄を減らすことができます。また、製造の一貫性も高まります。機械の状態に起因する誤差もあれば、材料特性、工具の選択、ワークの位置決め、またはオペレータの習慣に起因する誤差もあります。
機械切断作業における切断エラーとは何ですか?
切削誤差とは、意図した切削結果と、実際に完成したワークの状態との誤差のことです。ギャップは、寸法、形状、エッジの品質、または表面の外観に影響を与える可能性があります。いくつかの間違いは明らかです。その他は、検査または組み立て時にのみ判明します。
寸法誤差はよくあることです。カットされたピースが必要以上に長くなったり、短くなったり、幅が広くなったり、狭くなったりする場合があります。部品が他のコンポーネントと適合する必要がある場合、わずかな違いでも問題が発生します。複数の部品が一緒に組み立てられる場合、一貫した寸法により製品の互換性が保たれます。
幾何学的なエラーにより、カットの形状や方向が変化します。直線が傾いたり、曲がったり、不均一になったりすることがあります。これは、切断中にワークピースが動いたり、機械が安定した切断パスを保持できない場合に発生する可能性があります。
エッジ欠陥もよくある形態です。切断面にはバリ、ザラつき、凹み、凹凸などがある場合がございます。コンポーネントの外観が損なわれ、追加の仕上げ作業が必要になる場合があります。
材料の変形も誤差の原因となります。熱、圧力、または不適切な切断条件により、ワークピースが曲がったり、ねじれたり、形状が変化したりする可能性があります。機械的な力や温度変化に敏感な材料では、これが最も重要です。
すべてのエラーの原因が同じであるわけではありません。寸法の違いは不適切な位置決めによって発生する可能性がありますが、粗いエッジはツールまたは材料の状態に関係する可能性があります。エラーの種類を特定することは、その原因を見つけるための良い第一歩です。
機械の状態は切断精度にどのように影響しますか?
切断機の状態は、切断プロセスの安定性に直接影響します。可動部品、支持構造、切断コンポーネントはすべて連携して動作する必要があります。一部の部品が磨耗したり、緩んだり、調整がずれると、結果の一貫性が低下します。
振動が一般的な原因です。動作中に機械が動きすぎると、エッジが不均一になったり、切断パスが不均一になったりすることがあります。コンポーネントの緩み、設置面の不安定、機械部品の磨耗、可動システムの不均衡などが原因となる可能性があります。
マシンのフレームも重要です。安定した構造が作業中にワークとツールをサポートします。フレームが破損していたり、構成部品の位置がずれていると、負荷がかかると切断位置がずれる可能性があります。
機械的摩耗は、常に目に見えるわけではない段階的な変化をもたらします。可動部品は長期間使用すると過剰な隙間が発生し、カッティングヘッドの動きやワークの位置に影響を与えることがあります。オペレーターは、手順が変わっていないにもかかわらず、マシンが一貫性のない結果を示していることに気づく場合があります。
コンポーネントの位置決めと制御も別の懸念事項です。システムが意図したパスに沿って移動しない場合、完成した部品に寸法や形状の違いが現れる可能性があります。磨耗、調整の問題、または検査不足が原因である可能性があります。
定期的なメンテナンスにより、これらのリスクが軽減されます。清掃、接続の確認、可動部品の検査、およびメーカーのメンテナンス ガイダンスに従うことは、機器を良好な動作状態に保つのに役立ちます。メンテナンスは目に見える損傷を修復するだけにとどまるべきではありません。定期検査により、多くのワークピースに影響を与える前に摩耗の初期の兆候を明らかにすることができます。
切削工具の問題が不均一な結果を引き起こす可能性がありますか?
切削工具は材料を実際に分離します。エッジの状態、形状、素材とのフィット感はすべて、エッジの仕上がりに影響します。工具が摩耗、損傷、または不適切であると、機械が正常に動作している場合でも、切断エラーが発生する可能性があります。
繰り返し使用すると、摩耗が自然に発生します。刃先の形状が徐々に失われると、材料の分離効率が低下します。これにより、切断時の抵抗が増加し、粗いエッジ、バリ、または不規則な表面が残る可能性があります。
エッジが損傷すると、さらに顕著な問題が発生します。小さな欠け、亀裂、または不均一な摩耗により、工具とワークピースの接触方法が変化し、切断にはその経路に沿って繰り返されるマークや差異が表示される場合があります。
ツールの選択も重要です。材料が異なれば、必要な切削アプローチも異なり、ある材料用に作られた工具が別の材料ではうまく機能しない可能性があります。工具を選択する際には、材料の硬さ、厚さ、構造、表面状態を考慮してください。
インストールも結果に影響します。工具が正しく固定されていないと作業中にずれたり、正しく取り付けられていないとワークに不均一に接触する可能性があります。
工具のメンテナンスについては、機器および工具の製造元の推奨事項に従ってください。オペレータは刃先を検査し、目に見える損傷がないかを確認し、その状態が作業に耐えられなくなったら工具を交換する必要があります。破損したツールを実行すると、生産上の問題が増大し、マシンに余分な負担がかかる可能性があります。
切断中にワークの位置が重要なのはなぜですか?
ワークピースは切断中ずっと安定していなければなりません。動いたり、滑ったり、ずれたりすると、切断パスは意図した位置と一致しなくなります。その結果、寸法が不正確になったり、エッジが傾いたり、形状が不一致になったりする可能性があります。
機械が位置決めを行う前に、間違った位置決めが始まる可能性があります。材料が正しい基準点に対して配置されていない場合、カットラインはすでにずれています。たとえ機械がプログラムまたは調整された経路に完全に従ったとしても、完成品は必要な寸法を満たしていない可能性があります。
クランプも重要な要素です。ワークピースには、切削力による動きに抵抗するのに十分なサポートが必要です。クランプが緩んでいると、作業中に材料がずれてしまいます。クランプ力が大きすぎると、特に圧力下で曲がる薄い素材や柔軟な素材の場合に問題が発生します。
材料の形状により位置決めが複雑になる場合があります。大きなシート、長いセクション、湾曲したコンポーネント、不規則なワークピースには、異なるサポート配置が必要になる場合があります。材料のサポートされていない部分は、切断中に動いたり振動したりする可能性があります。
準備にも注意が必要です。ほこり、油、表面の破片、または不均一なエッジは位置決めを妨げる可能性があります。平らに置かれていないワークピースは、適切にサポートされているワークピースとは異なる切断方法になります。
オペレーターは機械を始動する前に材料の位置を確認する必要があります。また、クランプ システムがワークピースに適合していること、および材料が全体的に安定していることも確認する必要があります。これらの基本的なチェックを行うことで、マシンのせいである可能性のあるエラーを防ぐことができます。
材料の特性は切断誤差にどのように影響しますか?
すべての材料が同じように切断に反応するわけではありません。それらの物理的特性は、圧力、摩擦、温度変化下でどのように動作するかを決定します。ある材料では有効な方法でも、別の材料では問題が発生する可能性があります。
硬さも要因の一つです。硬い材料には、適切なツールと操作方法が必要な場合があります。間違った工具を使用すると、切削抵抗が上昇し、工具の磨耗や刃の不均一の原因となります。
柔らかい素材にはさまざまな課題があります。圧力がかかると変形したり、切断中に伸びたり、工具にくっついたりするため、きれいな切断線を維持するのが難しくなります。
厚みによっても切削条件は変わります。厚い材料はより多くの切削力を必要とする場合がありますが、薄い材料は曲がったり振動したりする可能性が高くなります。適切なサポートがないと、ワークピースが意図した位置から離れてしまう可能性があります。
内部的な違いにより、さらに困難が生じます。一部の材料には、異なる硬度または構造の領域が含まれています。これらの変動は、工具がワークピース内をどのように移動するかに影響を与え、刃先の品質を変える可能性があります。
表面状態も見逃せません。錆、コーティング、汚れ、その他の不規則性は工具の接触に影響を与える可能性があります。場合によっては、表面によって正確な位置決めが難しくなる場合もあります。
メーカーは、切断方法を選択する前に、材料の特性を理解する必要があります。材料情報、サンプルテスト、製造検査は、潜在的な問題を明らかにするのに役立ちます。これは、新しい材料が既存のプロセスに入る場合に特に役立ちます。
間違った操作方法が切断エラーを引き起こす可能性がありますか?
機械や工具の状態が良好であっても、操作方法によって結果が変わる可能性があります。機械切断には一貫した取り扱いとプロセスへの注意が必要です。小さなミスが繰り返し欠陥を引き起こしたり、切断品質が突然低下したりする可能性があります。
切削速度が不適切だと、工具と材料の相互作用が変化します。材料とツールの組み合わせに対してプロセスの速度が速すぎると、切断が粗くなったり、不完全になったりする可能性があります。動作が遅すぎると、一部のアプリケーションでは余分な摩擦や熱が蓄積する可能性があります。
切断パスもワークの要件に一致する必要があります。間違った設定や不適切な開始位置により、機械が間違った経路に沿って移動し、多くの部品で寸法誤差が繰り返される可能性があります。
一貫性のないメソッドにより、オペレータまたはシフト間でばらつきが生じます。たとえば、材料の位置決め、クランプ、またはチェックにおける習慣が異なると、結果も異なります。明確な操作手順により、こうした差異が軽減されます。
検査を省略することもトラブルの原因です。最初のワークを確認しないと、誤った設定が生産中に引き継がれ、気付かないうちに多くの不良部品が積み重なってしまう可能性があります。
トレーニングは、オペレーター関連のエラーを削減する上で大きな役割を果たします。オペレーターは、機械の機能、安全要件、材料の取り扱い方法、および切断上の問題の基本的な兆候を理解する必要があります。また、適切な指導なしに調整を試みるのではなく、いつ停止して異常な状態を報告すべきかを知っておく必要もあります。
一貫したルーチンにより、切断作業がより予測可能になります。これには、ワークピースのチェック、機械設定の確認、工具の検査、仕上げエッジの確認が含まれます。
メーカーは一般的な切断エラーをどのように特定して削減できるでしょうか?
切断エラーの原因を見つけるには、完成したワークピースを調査するだけでは十分ではありません。メーカーは機械、工具、材料、位置決め方法、操作手順を合わせて検討する必要があります。これにより、単一の機器の障害とプロセス全体の問題を区別することが容易になります。
実際の検査は欠陥の種類から始めることができます。
| 切断の問題 | 考えられる原因 | 検査の焦点 |
|---|---|---|
| 不正確な寸法 | 位置決めエラーまたは不適切な機械設定 | 基準点とワークの測定 |
| 不均一な刃先 | 工具の摩耗または不安定な切削状態 | 切削工具の状態と機械の動き |
| 斜めのカットライン | 不適切なアライメントまたはワークピースの移動 | 機械の位置合わせとクランプ |
| バリや表面の荒れ | 工具の状態または材料の特性 | 刃先と材質の適合性 |
| ワークの変形 | 過度の圧力または熱 | サポートの配置と切断方法 |
| 一貫性のない結果が繰り返される | 機械の磨耗または運用方法の変化 | 設備の状態と製作手順 |
この表は、固定的な診断ではなく、出発点として扱ってください。 1 つの欠陥に複数の原因が考えられます。メーカーは、どの調整が必要かを決定する前に、実際の動作条件を検査する必要があります。
最初に完成したワークを確認することで問題を早期に発見します。結果が要件と一致しない場合は、続行する前に制作設定とマテリアルの配置を確認してください。この簡単な手順により、長期的には不良品の数を減らすことができます。
検査記録は、繰り返されるパターンを明らかにするのにも役立ちます。特定の操作、材料バッチ、または機械のセットアップで同様のエラーが発生した場合、メーカーは共通の原因を見つける可能性があります。複数の機械やオペレーターが関与する場合、記録が最も重要になります。
予防メンテナンスは、エラー削減のもう 1 つの柱です。定期的な検査により、磨耗した工具、コンポーネントの緩み、位置合わせの問題が明らかになる可能性があり、計画されたルーチンにより、機器の状態を追跡しやすくなります。
効果を確認せずに、一度に複数の調整を行うことは避けてください。関連する要素を一度に 1 つずつ変更すると、切断結果が向上したかどうかを確認しやすくなります。
切断エラーが発生した場合、どのような安全上の問題を考慮する必要がありますか?
切断エラーは品質の問題だけではありません。問題によっては、危険な動作条件を示している可能性があります。異常な振動、工具の損傷、不安定なワークピース、または予期しない機械の動きはすべて、事故のリスクを高めます。
損傷した切削工具を決して無視しないでください。使用中に破損したり、破片が飛び散ったりする可能性があります。オペレーターは、切断コンポーネントの検査、交換、または取り扱いを行う際には、機械メーカーの指示に従う必要があります。
ワークピースが不安定であると、安全上のリスクも生じます。材料が予期せず動くと、切断パスを妨げたり、意図しない形で機械のコンポーネントに接触したりする可能性があります。適切なサポートとクランプは、製品の精度だけでなく、オペレーターの安全にとっても重要です。
装置が特別に設計されている場合を除き、オペレーターは、機械の稼働中に閉じ込められた物質を除去したり、可動コンポーネントを調整したりすることは決してしないでください。検査またはメンテナンスの前に、関連する安全上の指示に従って機械を停止し、隔離してください。
保護具と機械ガードは、通常の操作中は所定の位置に設置しておく必要があります。オペレーターはまた、職場の安全手順に従い、緊急停止、安全な資材の取り扱い、および機器の検査について訓練を受ける必要があります。
異音、振動、発熱、動作などの異常が発生した場合は、工程を止めて点検してください。原因がわからないまま作業を続けると、機器のさらなる損傷や危険な作業状態につながる可能性があります。
オペレーター、メンテナンススタッフ、生産監督者間の明確なコミュニケーションにより、切断の問題が確実に報告され、適切に処理されます。欠陥を単にワークピースを廃棄する理由としてではなく、プロセスに関する有用な情報として扱います。


 + 86-576-88177528
 + 86-576-88172167

 367#Guangxing Road、Xiachen Street、Jiaojiang District、Taizhou City、China。

