
 英语
 中文简体
 西班牙语
 越南语
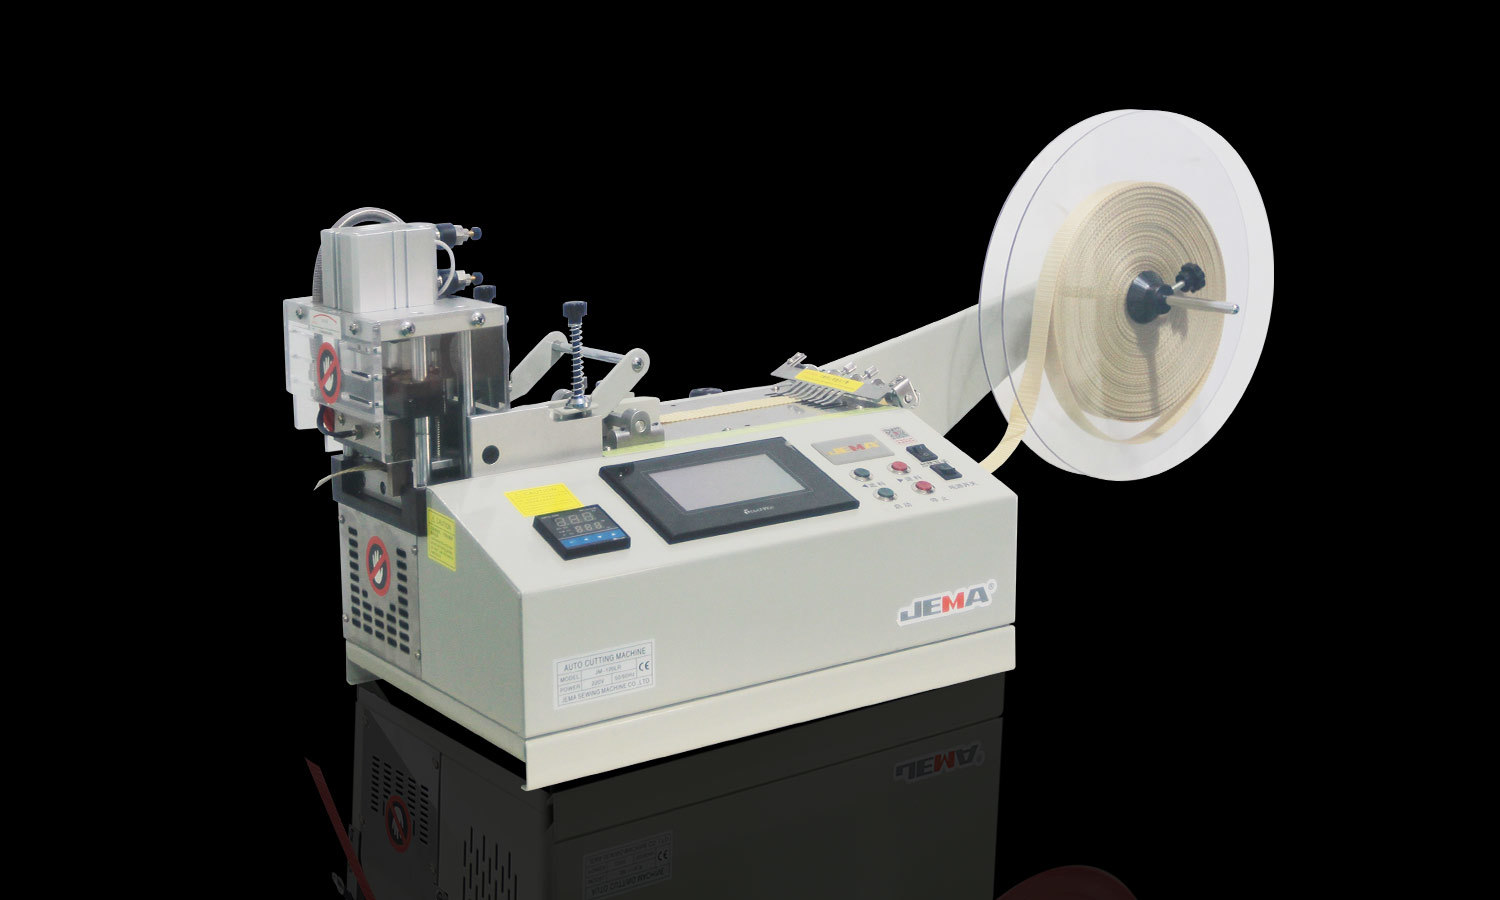
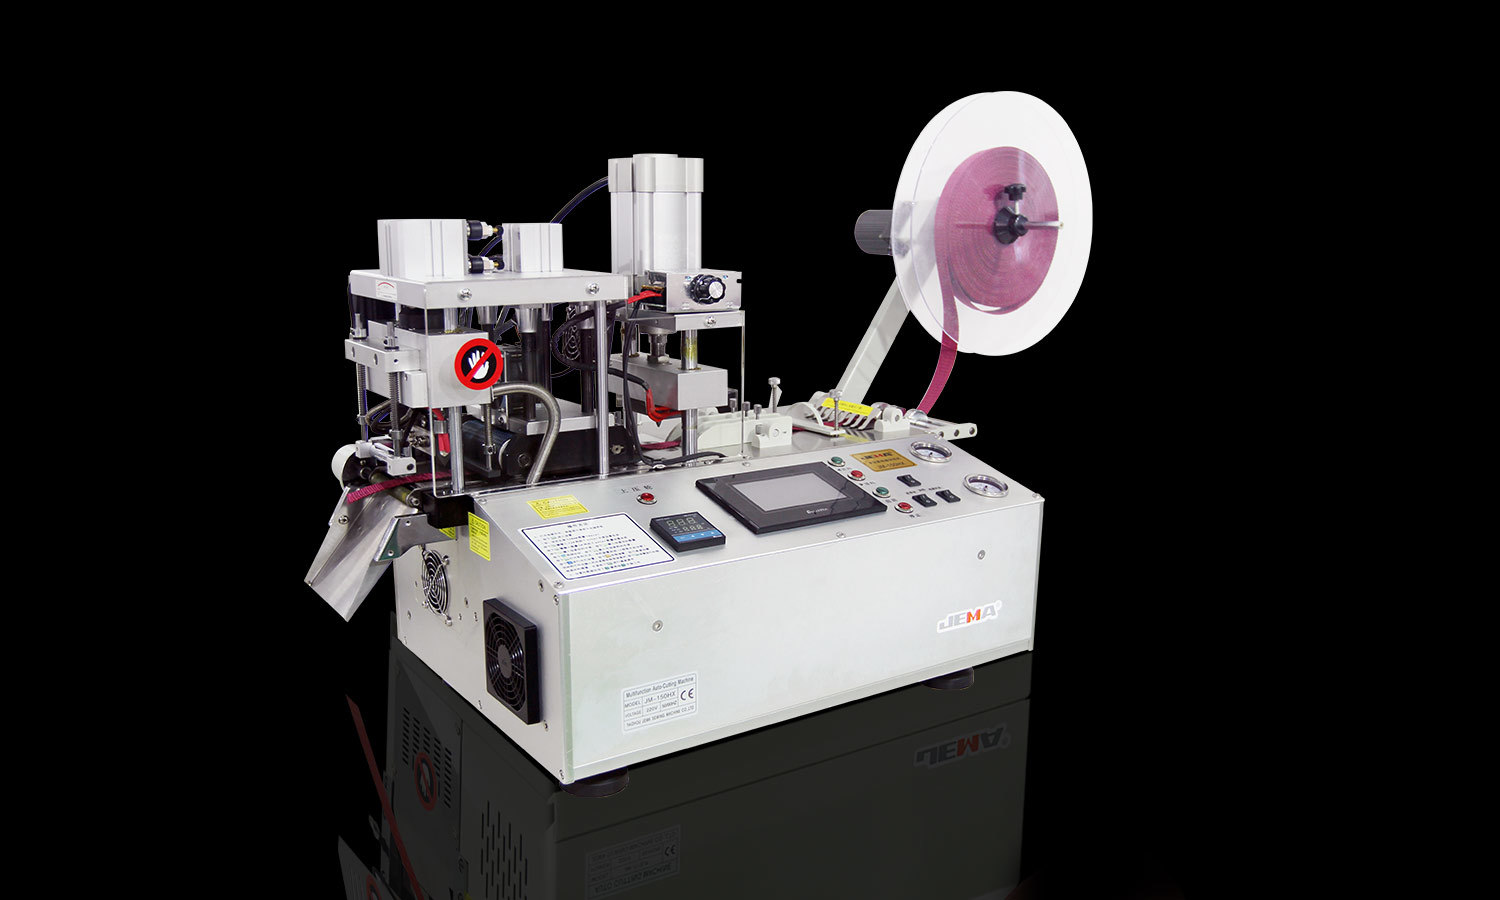
テープロールのスリット加工は見た目も簡単です。幅の広いロールが機械に入れられ、材料はより狭い幅に切断され、完成したロールは次のステップまたは出荷の準備が整います。しかし、刃は物語の一部にすぎません。テープがマシン内をどのように移動するかも同様に重要です。
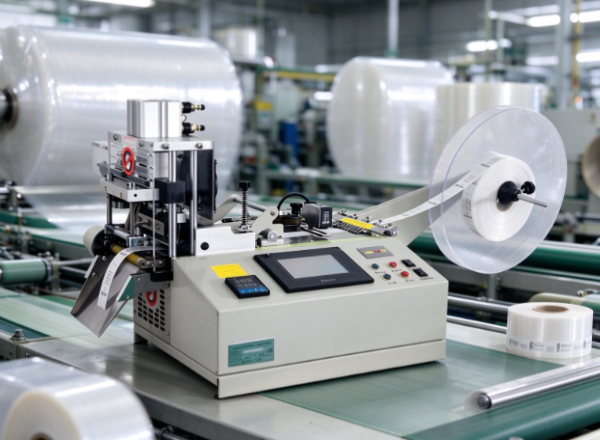
ここでは張力制御が中心となります。テープを巻き戻したり、スリットを入れたり、小さなロールに巻き戻したりする間、テープは安定した動きを保ちます。張力を不適切に扱うと、テープが伸びたり、しわになったり、ずれたり、不均一に巻かれたりする可能性があります。これらの欠陥は、完成したロールの外観を損ない、その後の使用時のパフォーマンスにも悪影響を与えることがよくあります。
テープはすべて同じように引っ張り力に反応するわけではありません。薄いフィルムは厚い粘着製品とは異なる挙動をします。紙ベースのテープ、フォームテープ、その他の柔軟な素材には、それぞれ独自の取り扱いニーズがあります。メーカーにとって、張力制御を学ぶことは、目の前にある素材に適したスリットプロセスを構築することの一部です。
1. テープロールスリッティングにおける張力制御とは何ですか?
張力制御とは、テープがスリッター機を通過するときにテープにかかる引っ張り力を管理することを意味します。テープがスムーズに動き、所定の位置に留まるには、十分な張力が必要です。素材が伸びたり、変形したり、損傷したりするほど強い力は使用できません。
通常、テープはいくつかの段階を経ます。大きな供給ロールから始まり、切断エリアを通って、小さなコアに巻き取られます。各段階はマテリアルの動作に影響を与えます。
供給ロールを自由に巻きすぎると、テープが弛んでふらつきます。巻き取り部分を強く引っ張りすぎると、素材が伸びたり、きつすぎたりします。いずれにせよ、ロールが完成すると修正が困難な欠陥が発生します。
張力制御は、最初から最後までこれらの力のバランスをとります。機械によっては、機械的な調整、センサー、ブレーキ、または自動制御が必要になる場合があります。セットアップは異なりますが、テープにストレスを与えずに安定した状態に保つという目的は同じです。
テンションとは、テープをできるだけきつく締めることではありません。材料が異なれば、必要な条件も異なります。あるテープに適した設定が、同じマシンであっても別のテープには間違っている可能性があります。
したがって、作業を開始する前に、オペレータはテープの構造、厚さ、柔軟性、接着特性、および用途を比較検討する必要があります。
2. 張力制御はスリッティングの品質にどのような影響を与えますか?
スリットロールの品質は、ブレードの状態、材料特性、機械の位置合わせ、および巻き取り動作によって決まります。張力は、切断前、切断中、切断後のテープの動作を決定するため、これらの多くを結び付けます。
材料が切断領域を安定して通過すると、切断パスは一定に保たれます。テープがずれたり緩んだりすると、切り口が不均一になります。ロールの端がギザギザになったり、間違った形状になったりすることがあります。
張力はテープ自体にも影響します。引っ張りすぎると柔軟な素材が伸び、張力が不安定になるとシワや折り目が発生します。このような欠陥は、検査時またはテープを表面に貼り付けるときにより明確に現れます。
薄くて柔らかい、または変形しやすい素材は傷つきやすいです。移動方法を少し変えるだけで、切断点で移動する可能性があります。
テープが緩い、または平らでない経路で切断セクションに入る様子を想像してください。ブレードの形状は良いかもしれませんが、素材は平らになりません。カットがばらつき、完成したロールには追加の検査や再加工が必要になります。
安定したパスは、欠陥のない出力を保証するものではありません。これにより、切断システムに信頼できる開始点が与えられ、オペレータは問題が発生したときに他の原因を調べることができます。
3. テープの張力が高すぎる、または低すぎるとどのような問題が発生する可能性がありますか?
張力を間違えると、素材や製造段階によってさまざまな問題が発生します。兆候を知ることで、オペレーターは毎回ブレードのせいにするのではなく、本当の原因を探すことができます。
テンションが高すぎるとき
張力が強すぎると、テープに不必要なストレスがかかります。柔軟なフィルムは伸びますが、一部の素材は通過時に変形します。粘着層または裏地は、強い引っ張りを受けると異なる反応を示す場合もあります。
巻き戻し時の張力が高いと、ロールがきつく梱包されて使用できなくなります。ロールが変形したり巻き戻りにくくなる場合があります。デリケートな素材の場合、巻き付け後にエッジの損傷や形状の変化が見られる場合があります。
テンションが低すぎるとき
張力が弱すぎると、テープがさまよったり、折れたり、緩んだ部分ができたりします。切断領域では平らに保てないため、きれいで一貫した刃を得るのは困難です。
巻き取り張力が低いと巻きがゆるくなります。取り扱い、保管、輸送中に層が移動します。テープを使い始めると巻きムラが生じ、スムーズにテープを取り出すことが難しくなります。
制作中にテンションが変わったとき
張力が変動すると、たとえ始動時のセットアップが順調に見えたとしても、一貫性のない結果が生じます。ロールは、最初は良好であっても、供給ロールが収縮したり巻き取り条件が変化したりすると、欠陥が発生する可能性があります。
| 張力状態 | 考えられる影響 | オペレーターが検査する必要があるもの |
|---|---|---|
| 過度の引っ張り力 | ロールが伸びたり、歪んだり、きつく巻かれたりする | 素材の反応と巻き方の設定 |
| 引張力が不十分 | しわ、緩んだロール、または素材の動き | ウェブのパスと張力の安定性 |
| 不安定な緊張感 | ロールのセクション間のばらつき | 供給、切断、巻き戻し動作 |
1 つの症状に複数の原因が考えられます。ロールにしわが寄るのは、張力の変化、調整不良、ローラーの損傷、または乱暴な取り扱いが原因である可能性があります。単一の犯人を想定するのではなく、プロセス全体に目を向けてください。
4. テープ素材が異なれば、異なる張力設定が必要になるのはなぜですか?
テープの構造と動作は大きく異なります。薄いフィルムの裏地が付いたものもあります。紙、布、発泡体などを使用するものもあります。接着層と最終用途も異なります。
これらの違いにより、テープが引っ張る力にどのように対処するかが変わります。柔軟なフィルムは強い張力がかかると伸びます。紙ベースのテープは乱暴に扱うとシワになったり破れたりします。フォームテープは圧力がかかると圧縮または形状が変化します。表面が柔らかい素材は、ローラーや他の機械部品との接触に敏感な場合もあります。
同じ設定でも、製品ごとに異なる結果が得られる場合があります。あるテープで機能したセットアップが別のテープにもそのまま引き継がれるとは考えないでください。
供給ロールの幅と状態も重要です。大きなロールは、巻き戻されるときに小さなロールとは異なる動作をします。厚さ、裏面の強度、接着特性、保管条件がすべて影響します。
具体的な方法としては、材質ごとに適切な条件を設定し、試運転で確認する方法があります。オペレーターは、通常の生産のセットアップを承認する前に、切断エッジ、表面、ロールの形状、巻き戻しのしやすさをチェックします。
入ってくる素材の変更を真剣に受け止めてください。新しいバッチの動作が異なる場合は、その状態を確認し、既存の設定を見直してください。原因を知らずに張力を調整すると、新たな問題が発生する可能性があります。
マテリアル固有の処理は不必要に複雑ではありません。スリッティングプロセスが製造される製品にどのように適応するかです。
5. 張力制御は巻き戻しと最終ロール形状にどのような影響を与えますか?
ブレードがテープをより狭いストリップに分割しても、スリッティングは終了しません。材料は、安定していて扱いやすく、顧客の用途に適したロールに巻く必要があります。
巻き戻しの張力によって、各レイヤーが下のレイヤーにどのように配置されるかが決まります。不均一な力がかかると、中心が緩んだり、端がギザギザになったり、幅全体で締め付けが異なったりする可能性があります。完成した製品は一貫性がなく、ひどくほどける可能性があります。
タイトなロールが自動的に良いロールになるわけではありません。適切な巻き取り状態は、材質、ロール構造、製品の使用方法によって異なります。圧力が大きすぎると敏感な素材が変形し、圧力が小さすぎるとロールが不安定になります。
コアも重要です。コアが不良、損傷、または間違った位置にあると、巻き取り中にロールが中心に留まらなくなります。テンションコントロールだけでは補いきれませんので、巻き上げ系とコアを合わせてチェックしてみてください。
エッジの位置合わせもポイントです。テープが巻き取り領域に不均等に入る場合、ロールの端が突き出たり、段差が生じたりすることがあります。安定した張力により材料は制御下に保たれますが、それでも適切な位置合わせとガイドが必要です。
自動包装ラインやその他の機器にテープを供給するメーカーにとって、ロールの一貫性はさらに重要です。お客様は、突然の抵抗、移動、停止を伴わずに巻き戻るロールを期待しています。巻きムラがあると、テープを正しい幅にカットしてもハンドリングに支障をきたします。
したがって、完成したロールの外側をさらに検査します。テープの固さ、端の並び、テープが予想通りに解けるかどうかを確認してください。
6. より良い張力制御は材料の無駄を減らすのに役立ちますか?
テープの変換においては、廃棄物が非常に懸念されます。欠陥は、欠陥が発生した場所だけでなく、その周囲の素材を台無しにすることがよくあるからです。張力が不安定になると、オペレーターは機械を停止し、ロールを検査し、セットアップを調整し、損傷した部分を切り取る必要がある場合があります。
これらの停止により時間がかかり、実行で使用可能な出力が縮小します。欠陥の発見が遅れた場合、すでにより多くの材料が悪条件で処理されているということになります。
安定した張力は、材料の経路を制御下に保つことで、これらのリスクの一部を軽減します。これにより、問題を発見しやすくなり、オペレーターが安定した状態を維持できるようになります。しかし、張力のコントロールだけではすべての無駄を防ぐことはできません。刃の磨耗、材質の悪さ、位置のずれ、取り扱い上の間違いなどすべてがそれに加わります。
無駄を省くことは、プロセスを観察することから始まります。実行の初期段階で欠陥が引き続き発生する場合は、初期設定を見直してください。供給ロールがほどけるにつれてそれらが発生する場合は、その段階で緊張が変化するかどうかを確認してください。巻き終わったロールが均等に巻き取られていない場合は、巻き戻しセクションをよく見てください。
繰り返し発生する問題の記録を保持すると、1 回限りの欠陥と修正が必要なパターンを区別するのに役立ちます。重要なのは、明確な理由もなくマシンを微調整し続けることではありません。プロセスが不安定になっている箇所を見つけて、その原因に対処することです。
無駄を避けることで、手戻りや検査の繰り返しも削減されます。これらの向上は、安定した操作習慣と、材料が機械にどのように反応するかを明確に理解することに依存します。
7. オペレータは張力制御を調整する際に何を確認する必要がありますか?
張力の調整は、体系化されたルーチンを使用することでより効果的に機能します。検査を行わずに行われた大きな変更は、新たな欠陥を生み出し、元の欠陥を隠してしまいます。
まずはテープとマシンをチェックすることから始めます。材料の損傷、ローラーの汚れ、部品の磨耗、ロールの取り付け不良などにより、張力不良のような問題が発生する可能性があります。
マテリアルパスも見直してください。テープは、不必要な摩擦や横方向のずれを生じることなく、機械内を通過する必要があります。切断領域に斜めに入った場合、張力を変更しても根本的な問題は解決されません。
試用実行は、完全な運用の前にセットアップをテストする良い方法です。その際、オペレーターは切断端を検査し、しわや伸びがないかを確認し、完成したロールが安定しているかどうかを確認します。結果は、合意された品質要件と比較されます。
いくつかのチェックがこのプロセスをサポートしています。
- 到着したロールを検査します。目に見える損傷、エッジの凹凸、または巻き戻しに影響を与える可能性のあるその他のものがないかどうかを確認します。
- マシンのパスを確認してください。テープが意図したとおりに正しいローラーと切断領域を通過することを確認します。
- 巻き上げ結果を確認します。層の緩み、過度の締め付け、エッジの動き、ロール形状の変化に注意してください。
- 一度に 1 つの条件を調整します。そうすることで、変更が実際に役に立ったかどうかを知ることができます。
- 適切な設定と観察を文書化します。記録により、オペレータは実行可能な設定を繰り返し、その後の変化を追跡できます。
調整する場合は機械メーカーの指示に従ってください。正しい方法は、機器とその制御システムによって異なります。奇妙なノイズ、繰り返しの中断、または予期せぬ動きがある場合は、生産を続行する前に調査する必要があります。
トレーニングも重要です。経験豊富なオペレーターは、不安定な緊張を早期に感じることがよくありますが、その知識はチーム全体に伝わるはずです。明確な作業指示により、シフト間の差異がなくなり、品質チェックの一貫性が高まります。
8. メーカーは、張力制御を選択する際にどのように評価すべきか テープロールスリッター ?
テープ ロール スリッターを選択する購入者は、通常、切断能力、材料の適合性、生産ニーズを考慮します。張力制御も同様に注目に値します。なぜなら、張力制御は、巻き戻しから巻き戻しまで、機械がさまざまな製品を処理する方法を決定するからです。
適切なシステムは、メーカーが実行を想定しているテープによって異なります。主に 1 つの材料を扱う工場では、フィルム、紙、発泡体、その他の接着製品を扱うコンバーターとは異なるニーズがあります。機械を比較する前に、サプライヤーに対象の材料と完成したロールの要件を伝えます。
巻き戻し、切断、巻き戻しの際に張力をどのように管理するか尋ねてください。調整が手動か自動か、ロール条件の変化に機械がどのように対処するか、プロセスが不安定になった場合にどのようなサポートが存在するかを尋ねてください。
デモンストレーションやサンプル試用では、製品の説明では示されないことが示されます。代表的な材料を供給し、完成したロールのエッジ品質、巻きの一貫性、使いやすさをレビューします。テストは実際の本番環境をできるだけ忠実に再現する必要があります。
メンテナンスやオペレーターのトレーニングも強化します。張力制御システムが意図したとおりに機能するには、適切なセットアップと注意が必要です。購入者は、関連部品を検査し、一般的な問題を特定し、調整で解決しない場合に助けを求める方法を知っておく必要があります。
1 つの機能ではなく、作業プロセス全体で購入を判断してください。スリッターは素材に適しており、必要なロール品質を提供し、運用慣行に適合する必要があります。張力制御はその評価の 1 つですが、幅広の供給ロールから完成した細いロールまでの途中でテープを安定に保つのに直接関与します。


 + 86-576-88177528
 + 86-576-88172167

 367#Guangxing Road、Xiachen Street、Jiaojiang District、Taizhou City、China。

